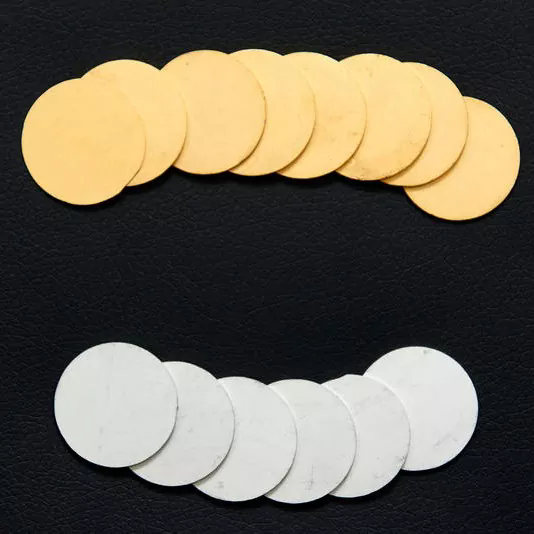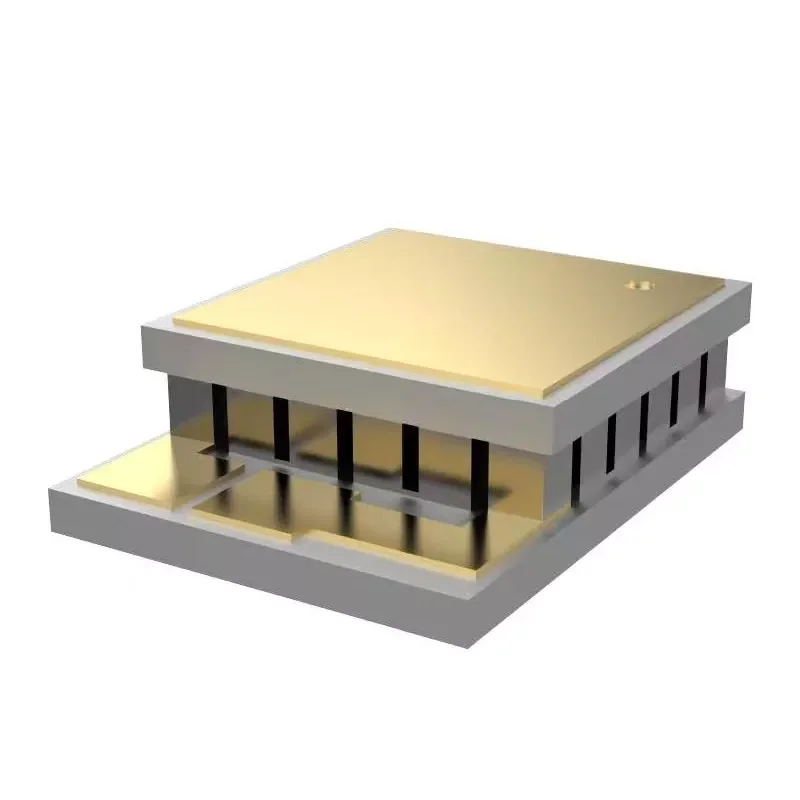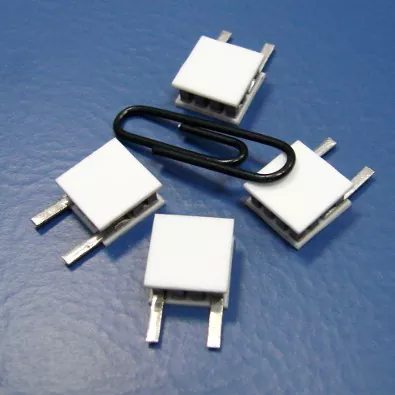
Abstract:Tehnologia de răcire termoelectrică a devenit indispensabilă pentru managementul termic în microelectronică, comunicații optice și dispozitive medicale. Cu toate acestea, plafonul de performanță al oricărui modul TEC este determinat în cele din urmă de materialul său. Acest articol examinează de ceMateriale termoelectrice extrudateau apărut ca o alternativă superioară lingourilor convenționale de topire în zone, concentrându-se pe microstructura lor densă texturată, rezistență mecanică îmbunătățită și capacitatea critică de a susține grosimi de așchii de până la 0,2 mm. Prin analiza comparativă a proceselor de fabricație, a datelor de proprietăți mecanice și a studiilor de caz de aplicație, discuția demonstrează modul în care tehnologia de extrudare face legătura între eficiența termoelectrică și robustețea mecanică.
- Ce face ca materialele termoelectrice extrudate să fie diferite de alternativele de topire în zonă?
- Cum procesul de extrudare creează o structură cu textura densă?
- De ce proprietățile mecanice determină dimensiunea minimă a unui modul TEC
- Pragul de 0,2 mm: Permiterea fabricării de așchii ultra-subțiri
- Aplicații care necesită materiale termoelectrice extrudate
- De la lingou la modul: Capacitate de fabricație și control al calității
- Întrebări frecvente
Ce face ca materialele termoelectrice extrudate să fie diferite de alternativele de topire în zonă?
Alegerea între extrudare și topire în zonă nu este doar o chestiune de preferință de producție. Acesta determină întregul flux de lucru de producție din aval pentru răcitoarele termoelectrice - de la felul în care lingourile sunt tăiate în plachete, la cât de subțiri pot fi măcinate acele napolitane, până la câte supraviețuiesc etapei de tăiere cubulețe fără a se fractura.
Topirea zonei a fost de multă vreme punctul de referință pentru producerea de monocristale de înaltă puritate pe bază de Bi₂Te₃. Procesul de solidificare direcțională aliniază boabele de-a lungul axei de creștere, oferind o mobilitate excelentă a purtătorului. Cu toate acestea, tocmai această aliniere creează o vulnerabilitate structurală. Cristalele Bi₂Te₃ se scindează cu ușurință de-a lungul planului bazal, ceea ce înseamnă că în timpul tăierii, subțierii și asamblarii, materialul este predispus la așchiere și delaminare - în special atunci când grosimea țintei scade sub 0,5 mm.
Procesarea prin extrudare are o cale fundamental diferită. Pornind de la pulberi aliate mecanic sau prepresate, materialul este forțat printr-o matriță la temperatură ridicată, supunându-l la o deformare plastică severă. Această deformare nu modelează pur și simplu materialul; reconstruiește arhitectura internă a granulelor. Rezultatul este un corp dens, cu granulație fină, cu o textură cristalografică controlată - una care păstrează avantajele de transport anizotrop ale Bi₂Te₃ în timp ce îmbunătățește dramatic integritatea mecanică.
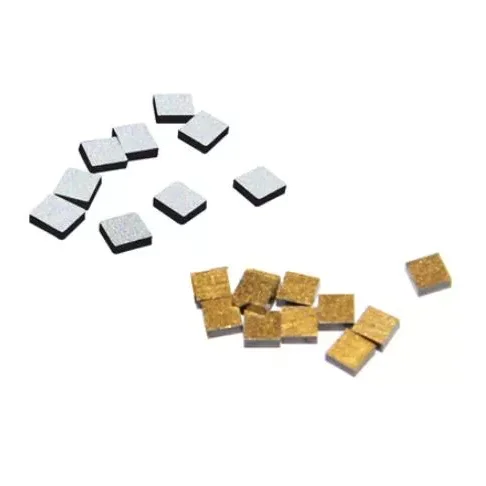
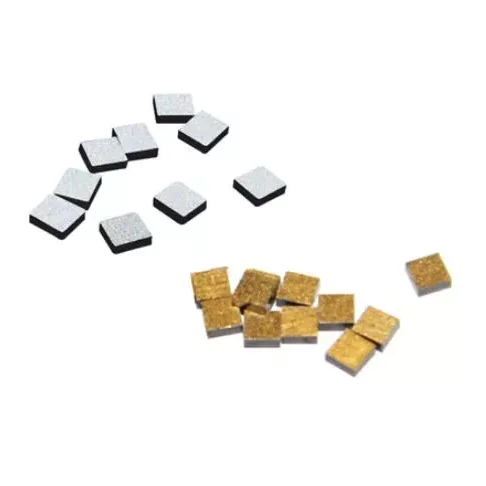
Consecința practică este semnificativă. Acolo unde lingourile topite în zone pot oferi performanțe acceptabile în modulele TEC standard cu înălțimi ale picioarelor de 1,0–1,5 mm, materialele produse prin extrudare deschid ușa arhitecturilor de module care anterior erau impracticabile: micro-TEC-uri cu înălțimi ale picioarelor de 0,2 mm, cascade în mai multe etape care necesită consistență dimensională precisă pentru fiecare element și soluții de răcire a dispozitivelor foto subțiri - un film subțire.
Cum procesul de extrudare creează o structură cu textura densă?
Înțelegerea transformării microstructurale în timpul extrudării este esențială pentru a aprecia de ce aceste materiale se comportă diferit în procesarea din aval. Mecanismul are rădăcinile în recristalizarea dinamică - un proces în care boabele se nucleează și cresc din nou în timp ce materialul este încă în curs de deformare.
Rafinarea cerealelor prin deformare plastică
În timpul extrudării la cald, piesa de prelucrat suferă o forfecare intensă pe măsură ce trece prin matriță. Această energie de deformare determină recristalizarea dinamică, înlocuind structura inițială de cereale grosiere cu o rețea de cereale rafinată, echiaxială sau ușor alungită. Cercetările privind compușii pe bază de Bi₂Te₃ de tip p fabricați prin extrudare la cald au demonstrat că viteza de extrudare guvernează în mod direct echilibrul dintre recristalizare și creșterea boabelor. La o viteză controlată de 1,0 mm/min, pot fi atinse dimensiuni medii ale granulelor de până la 1,53 μm, însoțite de o densitate mare a granițelor cu unghi mic.
Aceste limite cu unghi scăzut sunt critice. Spre deosebire de limitele cu unghi înalt, care împrăștie purtătorii de sarcină și degradează conductivitatea electrică, limitele cu unghi scăzut păstrează mobilitatea purtătorului, contribuind în același timp la împrăștierea fononilor - suprimând astfel conductivitatea termică a rețelei. Această funcție dublă este cea care permite materialelor extrudate să mențină performanța termoelectrică competitivă cu omologii topiți în zonă, câștigând în același timp o rezistență mecanică substanțială.
Controlul texturii și managementul anizotropiei
Bi₂Te₃ este un material stratificat, iar proprietățile sale termoelectrice sunt puternic anizotrope. Direcția în plan (perpendiculară pe axa c) prezintă o mobilitate mult mai mare a purtătorului decât direcția în plan transversal. Procesarea prin extrudare exploatează această anizotropie prin alinierea preferenţială a axei c de-a lungul direcţiei de extrudare, creând ceea ce este cunoscut ca o textură de fibre.
Gradul de textură este cuantificat de factorul de orientare F, care variază de la 0 (aleatoriu) la 1 (aliniat perfect). Prin controlul atent al temperaturii și vitezei de extrudare, valorile F de 0,28–0,41 au fost atinse în materialele de tip p. Pentru Bi₂Te₃ de tip n, alinierea direcției de extrudare cu textura inițială în plan s-a dovedit că cel puțin dublează gradul de textura, producând mobilități ale purtătorului la temperatura camerei de 263 cm²V⁻¹s⁻¹ și factori de putere care se apropie de 47,3 μWcm⁻¹K⁻².
Comparația structurilor interne
| Element de comparație | Materiale Bi₂Te₃-Sb₂Te₃ extrudate | Materiale tradiționale de topire în zonă |
|---|---|---|
| Structura internă | Structură texturată densă | Structură cristalină direcțională |
| Prelucrare mecanică | Rezistență mai mare la tăiere și subțiere | Mai sensibil la defectele legate de clivaj |
| Fabricare așchii subțiri | Suporta componente TEC cu o grosime de 0,2 mm | Mai dificil pentru prelucrarea ultra-subțire |
| Consistența materialului | Uniformitate controlată a texturii | Depinde de condițiile de creștere a cristalelor |
| Aplicații | Micro TEC, TEC în mai multe etape, răcire de precizie | Aplicații TEC convenționale |
De ce proprietățile mecanice determină dimensiunea minimă a unui modul TEC
În proiectarea răcitorului termoelectric, o relație simplă guvernează cât de mic poate deveni un modul: înălțimea minimă a piciorului este limitată de rezistența mecanică a materialului. Un picior termoelectric care este prea subțire pentru aria sa transversală se va fractura în timpul lipirii, tăierii cubulețe sau ciclării termice. Aceasta nu este o preocupare teoretică - este principalul blocaj în miniaturizarea TEC.
Procesul de extrudare abordează direct această constrângere. Prin rafinarea mărimii granulelor și introducerea dislocațiilor de înaltă densitate, extrudarea crește substanțial atât rezistența la compresiune, cât și rezistența la forfecare în comparație cu materialul topit în zonă.
Profiluri de proprietăți mecanice de tip N și tip P
| Proprietate mecanică | Material de tip N | Material de tip P |
|---|---|---|
| Rezistența la compresiune (MPa) | 54.0 | 66.0 |
| Rezistența la forfecare (MPa) | 16.0 | 21.0 |
| Modulul Young (GPa) | 47.0 | 42.0 |
| Raportul lui Poisson | 0.30 | 0.30 |
Aceste valori reprezintă o marjă substanțială față de ceea ce este necesar în mod obișnuit pentru procesarea cu așchii subțiri. Pentru context, au fost raportați compuși pe bază de Bi₂Te₃ de tip p extrudați la cald cu rezistențe la compresiune care ajung la 189–226 MPa și rezistențe la încovoiere de 126–139 MPa, în funcție de condițiile de extrudare. Aceste proprietăți îmbunătățite fac posibilă tăierea microparticulelor cu dimensiuni de 100 × 100 × 200 μm³ fără fractură.
Fiabilitatea ciclismului termic
Rezistența mecanică guvernează, de asemenea, fiabilitatea pe termen lung sub ciclul termic. Când funcționează un modul TEC, picioarele termoelectrice suferă cicluri repetate de încălzire și răcire. Limitele cerealelor acționează ca puncte slabe în care microfisurile se pot nuclea și propaga. Structura cu granulație fină, dens legată, produsă prin extrudare, distribuie tensiunile termice mai uniform decât structura cristalină predispusă la scindare a materialului topit în zone, îmbunătățind rezistența la oboseala ciclică.
Pragul de 0,2 mm: Permiterea fabricării de așchii ultra-subțiri
Capacitatea de a procesa material termoelectric până la o grosime de 0,2 mm nu este doar o curiozitate de producție, ci este tehnologia de bază din spatele unei noi generații de dispozitive de răcire compacte. La această grosime, un picior termoelectric are un raport înălțime-lățime care se apropie de 1:1 pentru geometriile tipice ale elementelor, ceea ce înseamnă că sarcina structurală în timpul asamblării este predominant compresivă, mai degrabă decât îndoită.
Trei factori fac din extrudare procesul favorizant pentru acest regim de grosime.
Sensibilitate redusă la clivaj
Bi₂Te₃ topit în zonă se scindează ușor de-a lungul planului bazal. Când o napolitană este subțiată sub aproximativ 0,5 mm, chiar și solicitările minore de manipulare pot iniția fisuri de clivaj care se propagă pe întregul element. Procesul de extrudare perturbă această cale de clivaj prin introducerea de granule neorientate și limite cu unghiuri mici care deviază propagarea fisurilor. Rezultatul este un material care poate tolera abuzul mecanic al tăierii cubulețe, asamblarii prin alegere și plasare și lipire fără fracturi catastrofale.
Textură controlată pentru tăierea consecventă
În modulele TEC cu mai multe elemente, fiecare picior trebuie să aibă caracteristici electrice și termice aproape identice. Dacă orientarea texturii variază de la element la element, performanța de răcire a modulului devine imprevizibilă. Extrudarea produce lingouri cu textură uniformă pe lungimea lor, asigurând că elementele tăiate din poziții diferite în cadrul aceluiași lingou prezintă proprietăți consistente. Această consistență este deosebit de importantă în configurațiile TEC cu mai multe etape, unde sute de elemente trebuie să funcționeze în echilibru termic.
Compatibilitatea echipamentelor de prelucrare
Rezistența mecanică a materialului extrudat afectează și selecția echipamentelor din aval. Deoarece materialul rezistă la ciobire, producătorii pot folosi viteze de avans mai mari în timpul plăcuței și tăierii cubulețe, reducând timpul și costurile de procesare. În mod similar, sistemele automate de preluare și plasare pot gestiona elemente mai subțiri cu un risc mai mic de rupere, permițând linii de asamblare cu un randament mai mare.
Aplicații care necesită materiale termoelectrice extrudate
Avantajele tehnice ale extrudării se traduc în beneficii tangibile în mai multe domenii de aplicație în care elementele termoelectrice subțiri și fiabile sunt esențiale.
Comunicare optică și răcire cu diode laser
Transceiverele optice și diodele laser sunt extrem de sensibile la temperatură. Deriva lungimii de undă, puterea redusă de ieșire și degradarea accelerată sunt toate rezultatul unui control termic inadecvat. În modulele optice 5G, de exemplu, răcitoarele termoelectrice trebuie să mențină temperaturile cipului laser în limite strânse în timp ce se potrivesc în pachete care sunt măsurate în milimetri.
Capacitatea de cip subțire de 0,2 mm acceptă direct această cerință. Materialele termoelectrice pe bază de Bi₂Te₃ extrudate la cald au fost validate în aplicațiile modulelor optice, demonstrând controlul eficient al temperaturii cipului fotonic cu potențial de integrare în sisteme de comunicații, laser și infraroșu. Rezistența ridicată la compresiune a materialului asigură că picioarele termoelectrice supraviețuiesc proceselor de lipire și asamblare utilizate în fabricarea transceiver-ului, unde nepotrivirile de dilatare termică ar sparge materialele mai slabe.
Structuri TEC în mai multe etape
Răcitoarele termoelectrice cu mai multe etape stivuiesc mai multe straturi de elemente termoelectrice pentru a obține diferențe de temperatură pe care o singură treaptă nu le poate atinge. Fiecare etapă suplimentară crește capacitatea de pompare a căldurii și ΔT realizabil, dar introduce și noi provocări mecanice. Elementele din stadiile superioare trebuie să fie mai subțiri și trebuie să mențină consistența performanței cu elementele din etapele inferioare.
Tehnologia de extrudare a fost aplicată în mod special pentru fabricarea picioarelor termoelectrice pentru răcitoarele cu mai multe etape în stare solidă care funcționează la temperaturi de până la aproximativ 140 K. Proprietățile mecanice ale materialului extrudat - în special rezistența sa la rupere în timpul asamblării structurilor multistrat strâns împachetate - sunt ceea ce fac aceste modele în cascadă fabricabile.
Controlul temperaturii medicale și de laborator
Răcitoarele termoelectrice sunt utilizate pe scară largă în sistemele de refrigerare medicale, instrumentele de laborator și echipamentele de cercetare unde reglarea precisă a temperaturii este esențială. Aplicațiile variază de la menținerea stabilității reactivului în dispozitivele de diagnostic până la controlul temperaturii probei în instrumentele analitice.
În aceste setări, materialul termoelectric trebuie să ofere atât performanță termică, cât și fiabilitate pe termen lung. Materialele extrudate Bi₂Te₃-Sb₂Te₃ oferă combinația necesară: performanță termoelectrică aproape de temperatura camerei comparabilă cu materialul topit în zonă, cuplată cu durabilitatea mecanică care asigură o funcționare stabilă pe mii de cicluri termice.
Management termic industrial și semiconductor
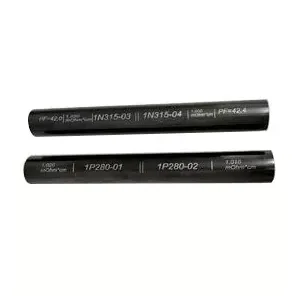
Lingourile extrudate cu diametru mare – disponibile în diametre de până la 35 mm și lungimi de 120 mm sau 240 mm – servesc producției industriale TEC acolo unde sunt necesare elemente de răcire mai mari. Aplicațiile includ managementul termic localizat în echipamentele semiconductoare, sistemele electronice de răcire și dispozitivele industriale de control al temperaturii. Scalabilitatea procesării prin extrudare permite producătorilor să producă lingouri în volume care ar fi nepractice cu metodele de creștere cu un singur cristal.
De la lingou la modul: Capacitate de fabricație și control al calității
Producerea materialelor termoelectrice extrudate necesită o abordare integrată de producție care cuprinde pregătirea materialului, prelucrarea prin extrudare, fabricarea elementelor și asamblarea modulelor. Fiecare etapă trebuie controlată pentru a menține caracteristicile microstructurale care conferă materialelor extrudate avantajele lor de performanță.
Pregătirea și extrudarea materialelor
Procesul începe cu prepararea compoziţiilor de soluţie solidă Bi2Te3-Sb2Te3, cu un control atent al stoichiometriei şi al nivelurilor de dopant pentru a obţine tipul şi concentraţia dorite de purtător. Materialul preparat este apoi consolidat și extrudat în condiții de temperatură și viteză de deformare controlate. Parametrii de extrudare - temperatura, viteza și raportul de reducere - determină dimensiunea granulelor, intensitatea texturii și densitatea defectelor, toate acestea influențând proprietățile termoelectrice și mecanice.
Prelucrarea și asamblarea elementelor
După extrudare, lingoul este procesat în elemente termoelectrice prin wafering, tăiere cubulețe și pregătirea suprafeței. Rezistența mecanică îmbunătățită a materialului extrudat permite subțierea agresivă până la 0,2 mm și tăierea precisă în cuburi cu randament ridicat. Elementele sunt apoi metalizate, lipite și asamblate în module. Verificarea calității include inspecția dimensională, măsurarea proprietăților electrice și testarea performanței termice.
Echipamente de producție
O linie completă de producție pentru materiale și module termoelectrice extrudate include:
- Cuptor de scufundare cu staniu: Pentru acoperirea prin lipire a capetelor elementelor
- Mașină de turnare cu vibrații: pentru poziționarea precisă a elementelor
- Aparat de sudura: Pentru interconectare electrica
- Cuptor: Pentru întărire și tratament termic
- Mașină de dozare: Pentru aplicare adeziv
- Mașină automată de etanșare: Pentru încapsularea modulelor
- Mașină de tăiat: pentru napolitană și tăiat cubulețe
- Mașină de solidificare: Pentru formarea îmbinărilor de lipit
- Echipament de lipit prin reflow: Pentru lipire de înaltă fiabilitate
- Mașină de imprimat complet automată: pentru modele de metalizare
Întrebări frecvente
Care este avantajul principal al extrudării față de topirea zonei pentru materiale termoelectrice?
Extrudarea produce o structură texturată densă, cu granulație fină, care oferă o rezistență mecanică superioară cristalelor simple topite în zonă. Acest avantaj de rezistență permite prelucrarea la dimensiuni mai subțiri – până la 0,2 mm – fără fracturi în timpul tăierii, subțierii sau asamblarii, menținând în același timp performanța termoelectrică competitivă cu materialul topit în zonă.
Pot materialele termoelectrice extrudate să se potrivească cu performanța termoelectrică a monocristalelor?
Da. Prin orientarea controlată a texturii și rafinarea granulației, materialele extrudate pe bază de Bi₂Te₃ realizează mobilități de purtător și factori de putere comparabili cu probele topite în zonă. Structura cu granulație fină introduce, de asemenea, o împrăștiere suplimentară a fononilor care poate scădea conductivitatea termică a rețelei, potențial îmbunătățind cifra generală a meritului.
Ce grosimi de așchii pot fi produse în mod fiabil din lingouri extrudate?
Materialele Bi₂Te₃-Sb₂Te₃ extrudate susțin fabricarea cipurilor termoelectrice cu o grosime de până la 0,2 mm. Această capacitate este asigurată de rezistența la compresiune a materialului (54–66 MPa) și rezistența la forfecare (16–21 MPa), care asigură o integritate structurală suficientă pentru procesarea ultra-subțire și asamblarea automată.
Materialele extrudate sunt potrivite pentru configurații TEC în mai multe etape?
Absolut. TEC în mai multe etape necesită performanță constantă în multe elemente și durabilitate mecanică în timpul stivuirii. Textura uniformă și rezistența mecanică ridicată a materialelor extrudate le fac să fie potrivite pentru aceste aplicații, iar tehnologia de extrudare a fost aplicată în mod special pentru fabricarea picioarelor pentru răcitoare cu mai multe etape care funcționează la temperaturi de până la ~140 K.
Ce dimensiuni de lingouri sunt disponibile pentru materialele termoelectrice extrudate?
Dimensiunile standard ale lingoului extrudat includ lungimi de 120 mm și 240 mm, cu diametre de 25 mm, 30 mm și 35 mm. Aceste dimensiuni susțin atât producția de elemente micro-TEC, cât și componentele de răcire industriale mai mari.
Sunteți gata să explorați modul în care materialele termoelectrice extrudate vă pot îmbunătăți randamentul de producție TEC și vă pot permite arhitecturi de dispozitive mai subțiri?
Contactaţi-ne